
科技
玻璃切割完成后,还有哪些生产成本没有结束?
但对于实际生产企业来说,一块玻璃从原片到成品,真正产生的成本并不会在“切割完成”的瞬间结束。
切割之后,还有裂片、磨削、清洗...
很多人理解玻璃加工设备时,关注点往往是:一小时能加工多少?切割速度是多少?
但对于实际生产企业来说,一块玻璃从原片到成品,真正产生的成本并不会在“切割完成”的瞬间结束。
切割之后,还有裂片、磨削、清洗、分拣以及搬运等环节。
因此,对于汽车玻璃、建筑玻璃和电子显示玻璃等大尺寸产品来说,评价一套加工设备时,还需要进一步看:
玻璃切完之后,还需要做多少工作?一次切割,为什么还会产生后续工序?
传统机械切割完成后,部分玻璃产品还需要进行后续磨边等处理。
特别是异形玻璃,轮廓越复杂,后续加工环节也可能越多。
而磨削不但需要设备投入,同时还涉及磨轮等耗材,以及加工过程中的用水和相关处理成本。
因此,一台切割设备真正影响的,并不只是切割这一道工序。
如果能够在前端改善边缘加工质量,那么后续生产环节也可能随之发生变化。
激光加工带来的变化在哪里?
科洛德激光大幅面玻璃激光切割系统采用红外皮秒激光器与长焦深切割头,通过超短脉冲进行玻璃精密加工。
设备加工精度可达到±0.2mm,崩边量可控制在50μm以内。
对于部分经过工艺验证的产品,激光加工后可以减少后续磨削需求。
在相关应用中,磨轮耗材可减少约80%。
这意味着激光加工需要关注的并不只是“切得多快”,还包括:
切完之后,后面的加工流程能不能变少?
大尺寸玻璃,对加工链路提出了更高要求
当玻璃尺寸达到3660mm×2440mm时,生产过程中任何一个环节出现偏差,都可能影响后续加工。
因此,该整线首先设置规整传输单元,通过机械对中将大尺寸玻璃的规整精度控制在±1mm以内。
进入加工区域后,工业CCD视觉定位系统进一步完成位置识别。
随后,玻璃进入激光切割、激光裂片等加工环节。
这种流程实际上可以理解为:
先把位置确定下来,再完成加工,而后进行分离和分拣。
对于大幅面玻璃而言,这种环节之间的连续配合,比单独强调某一个加工部件更加重要。
裂片,也会影响生产效率
玻璃完成切割后,还需要沿预定路径完成分离。
传统人工掰片不但需要人员参与,而且不同产品的轮廓变化也会增加操作复杂度。
激光裂片系统配置两组CO₂激光器与振镜模组,采用双动子自主作业模式,通过激光扫描引导裂纹沿预定路径扩展,实现玻璃分离。
系统针对400mm至3660mm跨度的异形产品裂片需求进行优化,并采用耐激光皮带传输。
这样,切割和裂片可以进一步形成连续加工流程。
另外一个容易被忽视的环节:分拣
假设同一条生产线需要连续加工多种异形玻璃,那么加工完成后还需要面对产品分类。
如果全部依赖人工完成识别、搬运和整理,前面的自动化流程就容易在后续的环节出现人工节点。
该整线的下料分拣系统采用机械手结构,具备旋转、调距和真空吸附功能,单线至多支持8款产品自动分拣。
成品进入对应位置,废料自动进入废料框。
从加工流程来看,自动化因此延伸到了切割之后。
一套设备,影响较大的是整条生产链
科洛德激光大幅面玻璃激光切割整线至大加工幅面可达3660mm×2440mm,适用于2—6mm浮法玻璃加工。
相关应用数据包括:
加工良率99%以上,设备稼动率95%,生产效率提升3—5倍,磨轮耗材减少约80%。
这些数据分别对应加工质量、设备运行、生产效率以及后续耗材等不同环节。
因此,大幅面激光加工的价值,并不能简单用一个“切割速度”来衡量。
从单机加工,到整线协同
随着汽车玻璃、建筑玻璃和电子显示玻璃不断向大尺寸、异形化、多规格方向发展,大幅面加工设备需要解决的问题也越来越多。
大尺寸3660mm×2440mm加工幅面解决的是尺寸问题;
±0.2mm加工精度和50μm以内崩边控制关注的是加工质量;
激光裂片解决切割后的分离环节;
自动分拣解决不同产品的下料问题;
而减少约80%的磨轮耗材,则进一步体现了切割工艺对后续生产环节的影响。
因此,大幅面玻璃加工正在从过去的“单机切割”,逐渐转向“切割—裂片—分拣—后续工序”的整体协同。
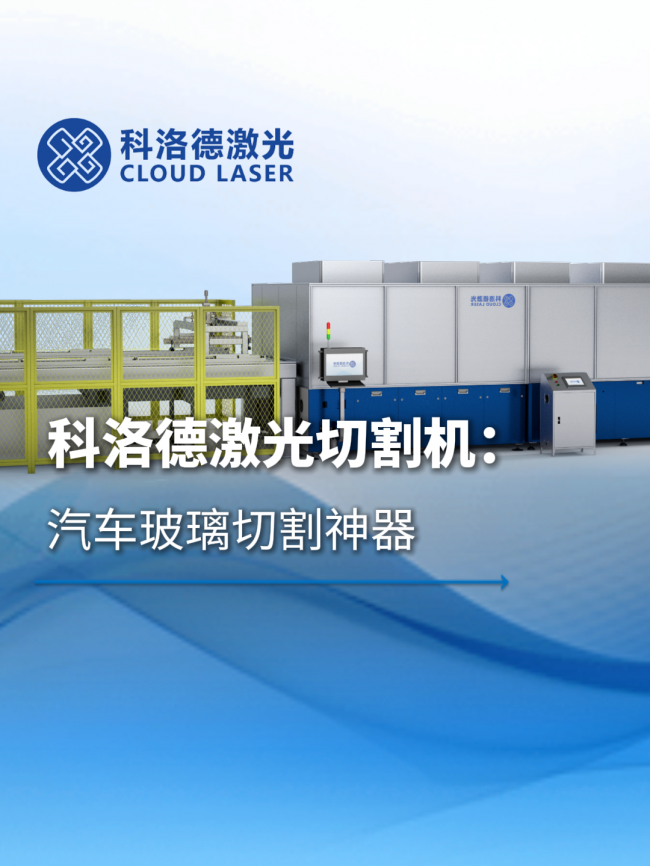
科洛德激光大幅面玻璃激光切割整线,通过规整传输、激光切割、激光裂片和下料分拣等单元,为汽车玻璃、建筑玻璃及电子显示玻璃提供至大3660mm×2440mm幅面的自动化加工方案。
更多详情方案可进入官网查阅。